Face à une demande de remplacement de courroie sur un convoyeur ou un axe linéaire, le technicien de maintenance ou le chargé d’affaires doit arbitrer rapidement entre plusieurs solutions techniques sans toujours disposer d’une documentation complète. Choisir une courroie uniquement sur le prix expose à des pannes récurrentes et à des arrêts machine coûteux ; surdimensionner entraîne un surcoût inutile. Entre ces deux écueils, le dimensionnement correct repose sur deux paramètres fondateurs : la charge à transmettre et la vitesse linéaire de l’application.
Ces deux critères déterminent le type de denture, le pas, l’armature et le matériau de la courroie. Ils permettent également de qualifier l’environnement d’utilisation et d’arbitrer entre gammes haute performance, solutions sur mesure et pièces économiques disponibles en stock. Cet article présente une méthode de sélection structurée en cinq étapes, applicable aux trois familles d’usages — transmission de puissance, convoyage et mouvement linéaire — pour que vous puissiez justifier objectivement vos choix techniques auprès de votre direction et sécuriser la fiabilité de vos installations.
Courroie de transmission et courroie linéaire : quelles différences et quels rôles ?
La confusion entre courroie de transmission de puissance et courroie linéaire constitue l’une des erreurs les plus fréquentes lors d’un dépannage sans documentation. Ces deux familles répondent pourtant à des fonctions mécaniques distinctes qu’il importe de clarifier dès le départ pour éviter toute commande inadaptée.
Une courroie de transmission, parfois désignée comme courroie de puissance, a pour rôle de transmettre un couple entre deux poulies. Techniques de l’Ingénieur définit les courroies comme des organes de transmission mécanique, au même titre que les engrenages ou les chaînes, dont le dimensionnement correct conditionne la transmission de puissance. La courroie dentée trapézoïdale classique en polyuréthane ou en caoutchouc renforcé relève de cette famille : sa largeur importante, son pas de denture relativement grand et son armature résistante lui permettent de transmettre des couples élevés sur des systèmes d’entraînement comme les convoyeurs ou les réducteurs mécaniques.
À l’inverse, une courroie linéaire, également appelée courroie de positionnement, guide un mouvement en translation avec une exigence élevée de précision. Elle se caractérise par une denture plus fine, un pas de denture réduit et souvent par une armature en acier ou en fibres de verre pour minimiser l’élongation sous charge. Elle équipe typiquement les axes linéaires, les systèmes de manutention à haute cadence et les machines de conditionnement où la répétabilité du positionnement prime sur le couple transmis.
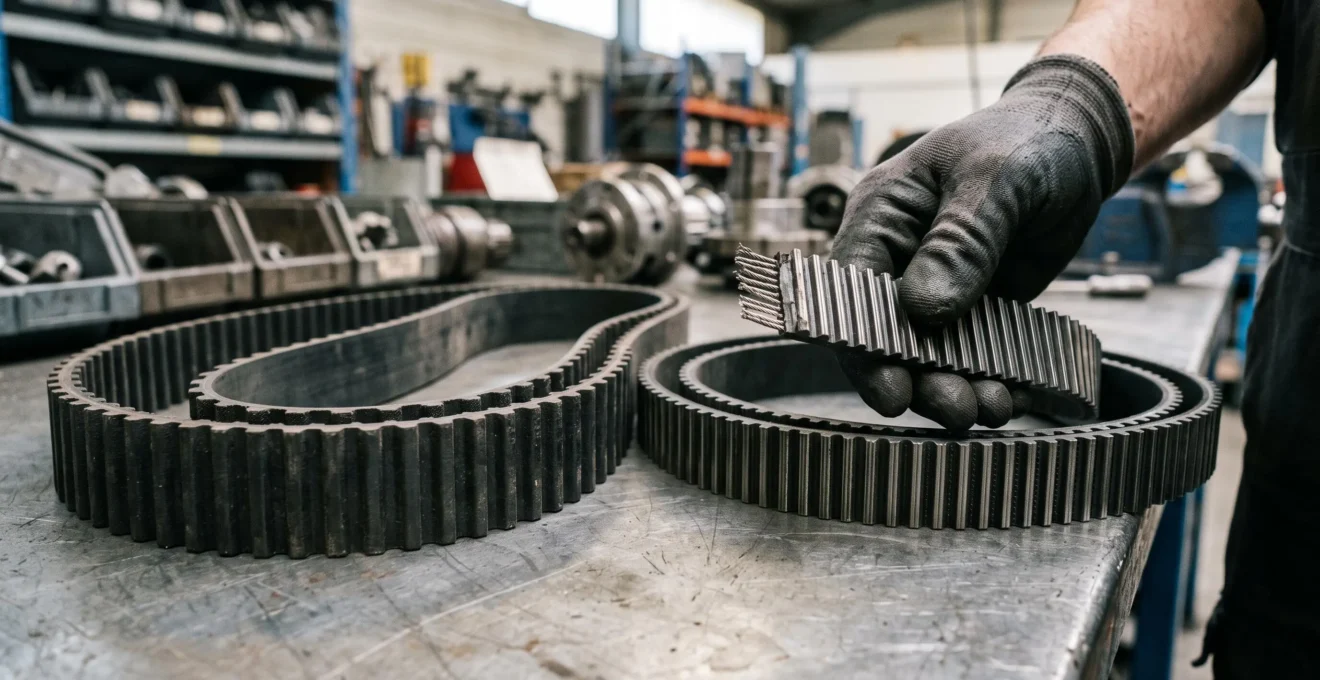
La charge admissible désigne l’effort maximal que la courroie peut transmettre sans déformation ni rupture, exprimé en newtons pour une courroie linéaire ou en newton-mètres de couple pour une courroie de puissance. La vitesse linéaire, mesurée en mètres par seconde, caractérise la rapidité du déplacement de la courroie sur ses poulies ; elle détermine directement la fréquence de passage des dents et conditionne l’usure du matériau. Ces deux paramètres structurent toute la démarche de sélection qui sera détaillée dans les sections suivantes : connaître la charge et la vitesse permet de traduire une exigence fonctionnelle en critères de denture, d’armature et de matériau, puis d’arbitrer entre niveaux de performance selon l’application et le budget disponible.
Pour répondre à des besoins spécifiques en matière de longueur ou de configuration, Binder Magnetic propose notamment des courroies jonctionnables qui facilitent le remplacement sur site et réduisent les délais d’immobilisation machine.
Comment la charge et la vitesse déterminent le type de courroie
Dimensionner une courroie consiste à relier chaque paramètre d’application — charge à transmettre, vitesse de déplacement, fréquence de passage — à une caractéristique produit actionnable : type de denture, pas, largeur, armature et matériau. Cette traduction s’appuie sur des principes de conception mécanique reconnus et sur les guides de dimensionnement publiés par les fabricants de courroies.
La charge à transmettre détermine en premier lieu le type de denture et le pas. Une charge élevée, qu’il s’agisse d’un couple important ou d’un effort de traction linéaire élevé, impose une denture trapézoïdale à pas large, capable de répartir l’effort sur une surface d’engrènement suffisante. Une charge modérée ou une exigence de précision orientent vers un pas de denture réduit, qui multiplie le nombre de dents en prise simultanément et diminue les vibrations. Surdimensionner la courroie en choisissant un pas inutilement grand entraîne un surcoût à l’achat et une rigidité excessive nuisant au fonctionnement ; sous-dimensionner expose à un glissement dentaire, à une usure prématurée et à la rupture en service.
La vitesse linéaire limite ensuite les matériaux et les armatures compatibles. Chaque famille de courroies respecte une limite maximale de vitesse linéaire au-delà de laquelle l’échauffement par frottement sur les poulies dégrade le matériau, et une fréquence de passage maximale au-delà de laquelle la fatigue de flexion répétée provoque la fissuration des dents. Selon le Cetim, un dimensionnement adéquat et précis des organes de transmission mécanique, dont les poulies, est essentiel pour garantir la performance, la fiabilité et la longévité de l’installation avec un minimum de maintenance. Ces limites doivent être vérifiées dès la phase d’analyse pour éviter une dégradation rapide.
Vérifier la vitesse de ligne avant toute commande constitue un réflexe simple qui sécurise le dimensionnement en aval. Cette vérification repose sur le calcul de la vitesse d’une poulie courroie, obtenue en multipliant le diamètre primitif de la poulie par sa vitesse de rotation : vitesse linéaire (m/s) = (diamètre primitif en mètres × π × vitesse de rotation en tours par minute) / 60. Ce calcul fournit un point de départ chiffré que vous pouvez contrôler à partir des caractéristiques machine, même lorsque la documentation est incomplète.
L’armature intérieure joue un rôle déterminant dans la résistance à l’élongation et dans la tenue à la fatigue. Une armature en acier ou en fibres de verre minimise l’allongement sous charge et convient aux applications linéaires exigeantes où la précision de positionnement prime. Une armature textile ou en polyamide offre davantage de souplesse et réduit le bruit, ce qui convient aux convoyeurs à cadence modérée. Le matériau de surface — polyuréthane, caoutchouc, néoprène — doit être choisi en fonction de l’environnement : le polyuréthane résiste aux huiles et aux produits chimiques, le caoutchouc tolère mieux les écarts de température, le néoprène convient aux milieux humides.
Chaque critère technique se traduit ainsi en conséquence opérationnelle vérifiable : une charge mal évaluée entraîne un glissement ou une casse, une vitesse linéaire excessive provoque un échauffement et une fissuration rapide, une armature inadaptée génère une dérive de positionnement ou un bruit excessif. Relier systématiquement chaque exigence d’application à un critère de sélection concret permet de dimensionner la courroie sans la surdimensionner, et de justifier objectivement votre choix auprès de votre direction.
Quelles erreurs éviter lors du choix d’une courroie industrielle ?
Les erreurs de choix les plus fréquentes trouvent leur origine dans un arbitrage fondé uniquement sur le prix d’achat, dans une confusion entre familles d’applications et dans une négligence de l’environnement réel d’exploitation. Chacune de ces erreurs entraîne des conséquences opérationnelles mesurables en temps d’arrêt machine et en surcoût de maintenance.
Choisir une courroie au prix le plus bas sans vérifier sa compatibilité avec la charge et la vitesse expose à une usure prématurée et à des pannes récurrentes. Une courroie économique conçue pour un convoyage à cadence modérée, utilisée sur un axe linéaire à hautes cadences, subit une fréquence de passage excessive qui fissure rapidement ses dents et provoque une rupture en service. Le coût de remplacement multiplié et les arrêts machine imprévus dépassent largement l’économie initiale. L’arbitrage doit intégrer le coût total de possession — durée de vie, fréquence de remplacement, temps d’arrêt — et non le seul prix d’achat.
Les erreurs de dimensionnement constituent la deuxième source de défaillance. Sous-dimensionner la courroie en choisissant un pas de denture trop faible ou une armature insuffisante pour la charge réelle entraîne un glissement dentaire, une déformation permanente et une rupture prématurée. Surdimensionner en choisissant une courroie haute performance pour une application simple entraîne un surcoût inutile et parfois une rigidité excessive qui perturbe le fonctionnement. Le dimensionnement correct consiste à adapter précisément les caractéristiques techniques aux exigences réelles de l’application, sans marge excessive.
La confusion entre courroie de puissance, courroie de convoyage et courroie linéaire représente une source fréquente de commande inadaptée. Face à une demande de dépannage sans documentation complète, commander une courroie de convoyage pour remplacer une courroie linéaire sur un axe de précision génère une dérive de positionnement inacceptable. Qualifier systématiquement la fonction principale — transmettre un couple, déplacer une charge, positionner avec précision — avant toute commande évite cette confusion.
Négliger l’environnement d’application constitue une dernière erreur courante. Un milieu hygiénique agroalimentaire impose des matériaux compatibles avec les lavages fréquents et les produits de nettoyage ; un environnement poussiéreux ou chargé en particules abrasives nécessite une surface lisse et une protection renforcée ; une plage de température étendue exclut certains caoutchoucs vulnérables. Chaque contrainte environnementale doit être identifiée dès l’analyse pour orienter le choix du matériau et de la conception.
Arbitrer entre performance, sur-mesure et budget selon votre application
L’offre de courroies industrielles se structure généralement en trois niveaux d’exigence — haute performance, solution sur mesure jonctionnable et pièce économique disponible en stock — qui correspondent à des compromis différents entre fiabilité technique, adaptabilité dimensionnelle et délai d’approvisionnement. Comprendre cette gradation permet d’arbitrer objectivement selon votre application et de justifier votre choix auprès de votre direction.
Les gammes haute performance ciblent les applications exigeantes où la cadence élevée, la précision de positionnement ou l’environnement contraignant imposent des caractéristiques techniques avancées : armature en acier ou en fibres de verre pour minimiser l’élongation, denture fine à pas réduit pour réduire les vibrations, matériau résistant aux produits chimiques ou aux températures extrêmes. Ces solutions conviennent typiquement aux axes linéaires rapides, aux convoyeurs agroalimentaires soumis à des lavages fréquents et aux systèmes de conditionnement à hautes cadences. Leur durée de vie prolongée et leur fiabilité justifient un coût d’achat plus élevé dans ces contextes exigeants.
Les solutions sur mesure jonctionnables répondent aux contraintes dimensionnelles spécifiques ou aux configurations non standard. Une longueur hors catalogue, une installation sur machine ancienne sans référence précise ou un besoin de remplacement rapide sans démontage complet orientent vers ce type de solution. Selon les informations communiquées par Binder Magnetic, la gamme BINDER®custom regroupe des courroies jonctionnables conçues pour répondre à des besoins spécifiques, avec trois types de jonction possibles selon l’application. Le jonctionnement permet d’adapter la longueur sur site et de réduire les délais d’immobilisation machine, ce qui constitue un avantage déterminant en situation de dépannage urgent.
Les pièces économiques disponibles en stock privilégient la disponibilité immédiate et le coût maîtrisé pour les applications standard à cadence modérée. Elles conviennent aux convoyeurs simples, aux systèmes de manutention à vitesse réduite et aux remplacements de maintenance préventive sur équipements peu sollicités. Leur standardisation facilite l’approvisionnement et réduit les délais de livraison, ce qui constitue un critère déterminant lorsque la pression de temps prime sur la performance théorique.
L’arbitrage entre ces trois niveaux repose sur la qualification de votre application selon trois axes : l’exigence technique (charge, vitesse, précision, environnement), la contrainte dimensionnelle (longueur standard ou spécifique, accessibilité machine) et la contrainte opérationnelle (délai acceptable, budget disponible, criticité de l’équipement). Un axe linéaire à hautes cadences en milieu agroalimentaire justifie une solution haute performance ; une configuration hors standard avec arrêt machine coûteux oriente vers le sur-mesure jonctionnable ; un convoyeur simple avec stock de pièces de rechange permet de privilégier la solution économique. Traduire chaque exigence en niveau de gradation applicable évite le surdimensionnement coûteux comme le sous-dimensionnement risqué.
Checklist de choix : sélectionner la bonne courroie en cinq étapes
La méthode de sélection se structure en cinq étapes vérifiables qui traduisent une exigence d’application en choix technique actionnable. Cette checklist peut être appliquée même lorsque la documentation machine est incomplète, en contrôlant successivement les paramètres fondateurs.
- Caractériser la charge à transmettreIdentifier si l’application consiste à transmettre un couple (courroie de puissance), à déplacer une charge (convoyage) ou à positionner avec précision (courroie linéaire). Estimer l’effort ou le couple maximal pour orienter le choix du type de denture et du pas : une charge élevée impose un pas large et une armature résistante, une exigence de précision oriente vers un pas réduit et une armature à faible élongation.
- Calculer la vitesse linéaire et vérifier les limitesUtiliser le calcul poulie-courroie pour obtenir la vitesse linéaire réelle à partir du diamètre de poulie et de la vitesse de rotation. Comparer cette vitesse aux limites maximales admissibles pour le type de courroie envisagé afin d’éviter un échauffement ou une fissuration prématurée. Ce contrôle chiffré sécurise tout le dimensionnement en aval.
- Qualifier l’environnement d’utilisationIdentifier les contraintes environnementales : milieu hygiénique agroalimentaire, présence de produits chimiques, plage de température étendue, environnement poussiéreux ou abrasif. Chaque contrainte oriente le choix du matériau de surface et de l’armature : polyuréthane pour la résistance chimique, néoprène pour les milieux humides, armature en acier pour les hautes températures.
- Arbitrer entre performance, sur-mesure et budgetPositionner votre application dans la gradation des solutions disponibles : une exigence technique élevée justifie une gamme haute performance, une configuration hors standard oriente vers une courroie jonctionnable, une application simple avec disponibilité en stock permet de privilégier une solution économique. Traduire l’arbitrage en critères vérifiables — durée de vie attendue, délai d’approvisionnement acceptable, criticité machine — pour justifier objectivement votre choix.
- Vérifier la disponibilité et prévoir la pièce de rechangeContrôler le délai de livraison et la disponibilité en stock de la référence retenue, notamment pour les applications critiques où un arrêt machine prolongé est inacceptable. Prévoir dès la commande initiale l’achat d’une pièce de rechange pour les équipements stratégiques afin de réduire les temps d’immobilisation en cas de dépannage urgent.
Cette méthode structure la décision selon une logique reproductible que vous pouvez appliquer à chaque nouvelle demande de dimensionnement ou de remplacement. Elle traduit systématiquement chaque paramètre d’application — charge, vitesse, environnement — en critère de sélection concret, puis arbitre entre niveaux d’exigence selon les contraintes opérationnelles et budgétaires. Vous disposez ainsi d’une grille de décision vérifiable qui sécurise votre choix technique et vous permet de le justifier objectivement auprès de votre direction.
Quelle est la différence entre une courroie de transmission et une courroie linéaire ?
Comment calculer la vitesse linéaire d’une courroie à partir du diamètre de poulie ?
Quand faut-il choisir une courroie jonctionnable plutôt qu’une courroie standard ?
Pourquoi une courroie choisie uniquement sur le prix s’use-t-elle prématurément ?
Choisir une courroie de transmission ou une courroie linéaire ne se limite pas à comparer des références sur catalogue : cette décision repose sur une traduction rigoureuse de la charge et de la vitesse en critères de denture, d’armature et de matériau, puis sur un arbitrage entre performance, sur-mesure et budget selon les contraintes réelles de votre application. En appliquant la méthode en cinq étapes présentée dans cet article — caractériser la charge, calculer la vitesse, qualifier l’environnement, arbitrer le niveau d’exigence, vérifier la disponibilité — vous disposez d’une grille de décision vérifiable qui sécurise vos choix techniques et réduit les risques d’usure prématurée, de casse et d’arrêt machine imprévu.